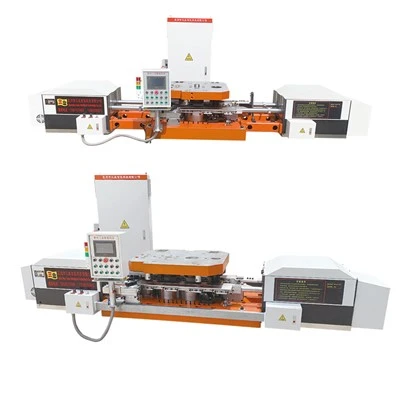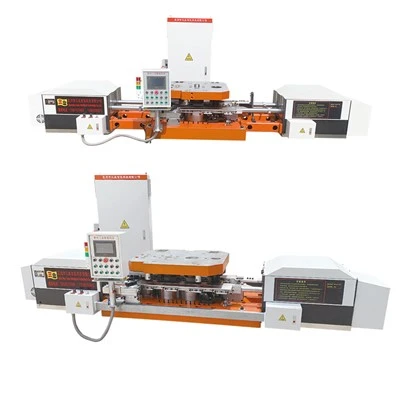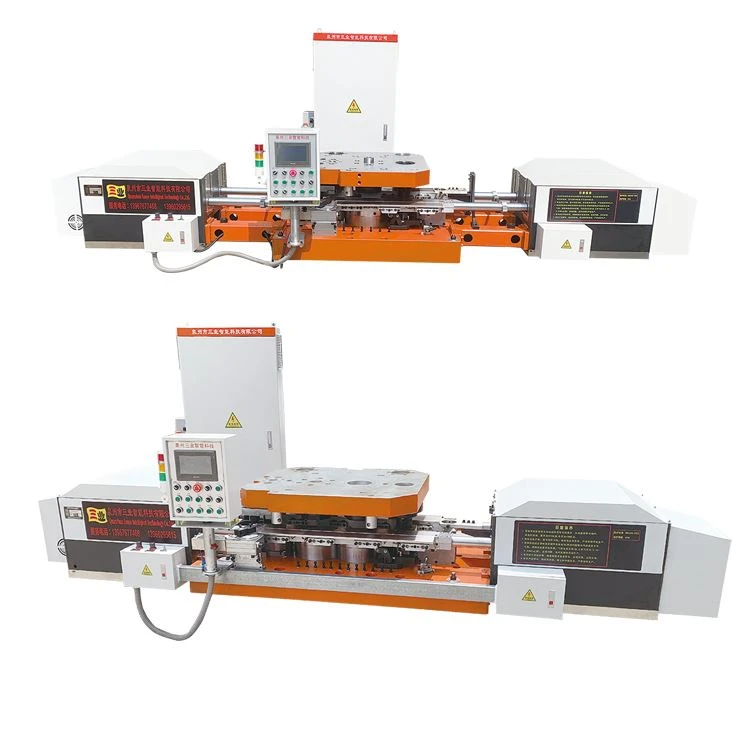
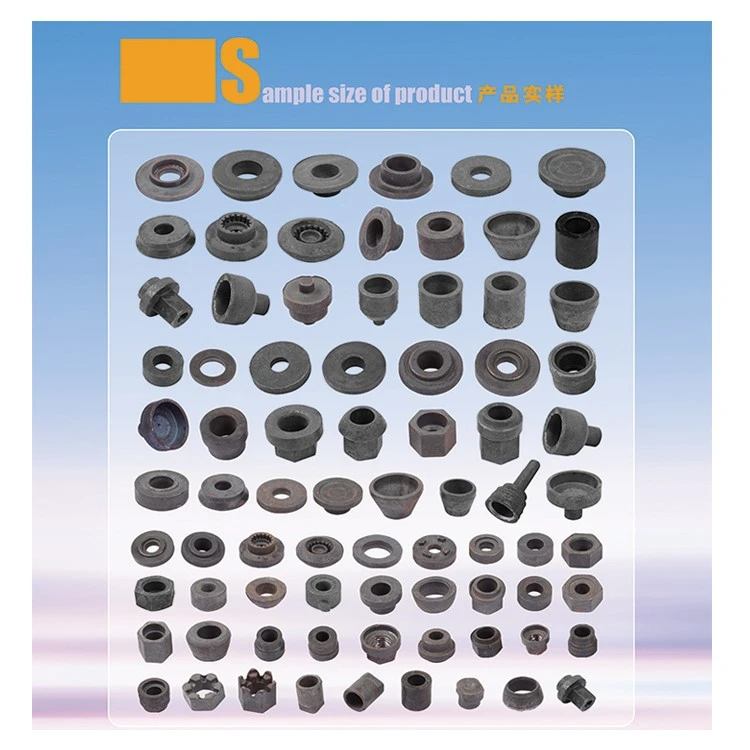
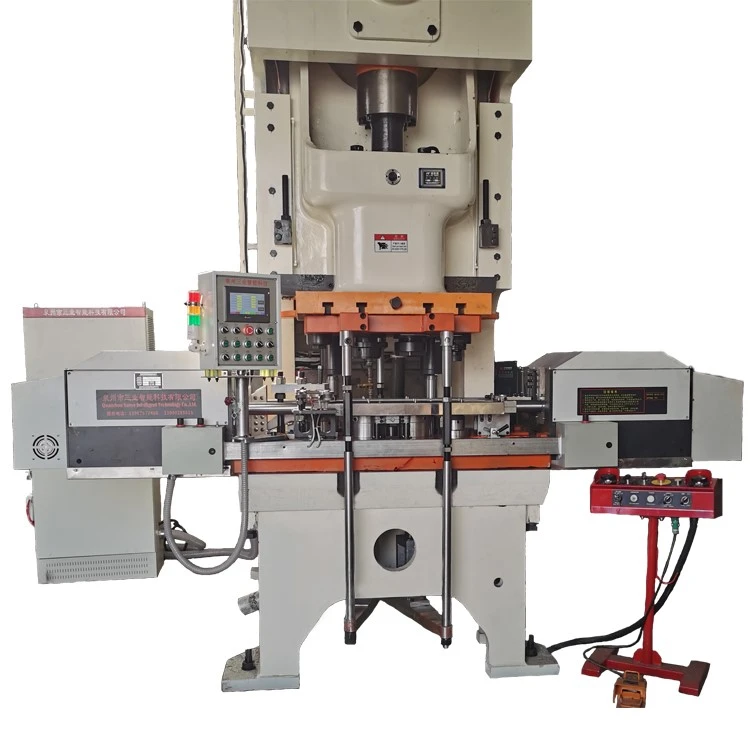
Automatické zariadenie na matice skrutiek pre linky kovania za tepla je navrhnuté pre spojovacie prvky M12–M48. Tento vysokorýchlostný servosystém sa integruje s indukčným ohrevom a lismi, aby sa zabezpečil bezpečný a presný viacstupňový prenos dielov- a zvýšila sa efektivita výroby.

Technické špecifikácie
|
Špecifikácia |
160K-3 |
160K-3G |
200K-3 |
200K-3G |
250K-3 |
250K-3G |
315K-3 |
315K-3G |
400K-3 |
400K-3G |
|
Max. Priemer upnutia (mm) |
55 |
55 |
60 |
60 |
70 |
70 |
85 |
85 |
100 |
100 |
|
Max. Výška upnutia (mm) |
50 |
50 |
60 |
60 |
60 |
60 |
75 |
75 |
80 |
80 |
|
Rýchlosť (ks/min) |
35–45 |
35–45 |
30–40 |
30–40 |
25–35 |
25–35 |
20–30 |
20–30 |
20–30 |
20–30 |
|
Výškové nastavenie (mm) |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
|
Zdvih lúča počas prevádzky (mm) |
- |
0–120 |
- |
0–120 |
- |
0–120 |
- |
0–120 |
- |
0–120 |
|
Zdvih (mm) |
170 |
170 |
220 |
220 |
250 |
250 |
250 |
250 |
300 |
300 |
|
Výkon servomotora (kW) |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
4.5 |
4.5 |
|
Hmotnosť manipulátora (kg) |
2000 |
2100 |
2500 |
2600 |
2900 |
3000 |
3200 |
3300 |
3700 |
3700 |
Modelový rad
|
Model |
Max. Upínací priemer |
Max. Výška upnutia |
Rýchlosť |
|
160K-3 / 160K-3G |
55 mm |
50 mm |
35–45 ks/min |
|
200K-3 / 200K-3G |
60 mm |
60 mm |
30–40 ks/min |
|
250K-3 / 250K-3G |
70 mm |
60 mm |
25–35 ks/min |
|
315K-3 / 315K-3G |
85 mm |
75 mm |
20–30 ks/min |
|
400K-3 / 400K-3G |
100 mm |
80 mm |
20–30 ks/min |
Vlastnosti
Presnosť rozmerov:Využíva hydraulické dierovanie na udržanie konzistentných tolerancií tvaru hlavy a výšky, pomáha komponentom spĺňať štandardné priemyselné špecifikácie a znižuje potrebu sekundárneho obrábania.
Riadené kúrenie:Využíva indukčný vykurovací systém navrhnutý tak, aby udržiaval stabilné teplotné rozsahy pre spracovanie materiálu.
Efektívna výmena:Integruje digitálne predvoľby servopohonov a modulárne nástroje, ktoré pomáhajú zefektívniť prechody na veľkosť produktu a minimalizovať prestoje medzi výrobnými dávkami.
Integrácia údajov:Obsahuje štandardné komunikačné porty Ethernet/IP a Modbus TCP na podporu spojenia s továrenskými monitorovacími systémami na sledovanie prevádzkových údajov.
Štruktúra zariadenia
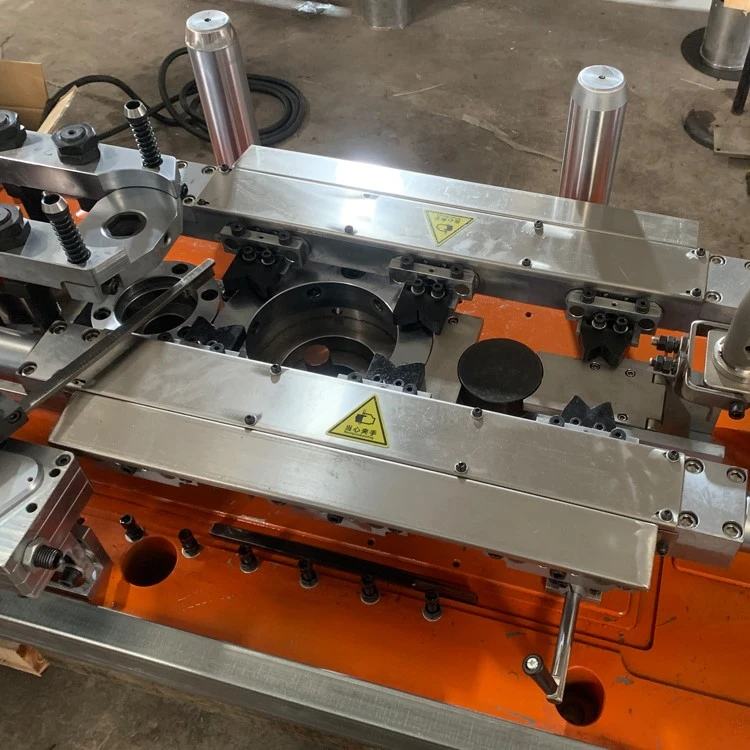
Prenosový nosník a upínacie čeľuste:Navrhnuté pre vysoko-rýchlostné, viac{1}}osové uchopenie a stabilný prenos zahriatych kovových polotovarov medzi lisovacími stanicami.
Systém digitálneho servopohonu:Využíva presné servomotory na riadenie dĺžky zdvihu, synchronizáciu upnutia a časovanie s vysokou presnosťou.
Integrácia indukčného ohrevu:Bezproblémová koordinácia s predradenými vykurovacími jednotkami pre presné riadenie tepelného polotovaru.
Modulárne upínacie prípravky:Navrhnuté na rýchle odstránenie a výmenu, aby vyhovovali rôznym geometriám matíc a skrutiek.
Riadiace rozhranie (HMI):Integruje intuitívny dotykový panel so štandardnými komunikačnými portami Ethernet/IP a Modbus TCP pre automatizovanú synchronizáciu linky.
Aplikácie
Šesťhranné tvarovanie za tepla
Pre šesťhranné matice M12–M48 v automatizovaných kovacích linkách.
Výroba prírubových skrutiek
Pre stabilný presun medzi kovacími stanicami.
Vlastné spojovacie prvky
Vhodné pre ne-štandardné a ťažké{1}}výroby spojovacích materiálov.
Proces formovania
Príprava materiálu
Pred tvarovaním narežte oceľový drôt alebo polotovary na požadovanú dĺžku a hmotnosť.
Indukčný ohrev
Zahrejte polotovary na požadovanú teplotu kovania. Pred podávaním lisu skontrolujte konzistenciu ohrevu.
Automatický prevod
Prenášací nosník a upínacie čeľuste posúvajú ohriate polotovary medzi jednotlivými stanicami.
Načasovanie prenosu je synchronizované s lisom.
Pred{0}}formovanie
Prvá operácia tvarovania riadi distribúciu materiálu a pripravuje polotovar pre ďalšiu fázu.
Viac{0}}fázové kovanie
Polotovar sa vytvára krok za krokom pomocou ubíjania, hlavičkovania, tvarovania príruby alebo iných požadovaných operácií.
Finálne formovanie
Koncová stanica dokončuje geometriu hlavy matice alebo skrutky a kontroluje požadovanú výšku a rozmery.
Vysunutie časti
Hotové diely sú odstránené z lisu a odoslané na chladenie, orezávanie, dierovanie alebo ďalší proces.
Kontrola procesu
Operátori počas výroby kontrolujú teplotu ohrevu, polohu presunu, rozmery tvarovania a stav nástroja.
Proces prispôsobenia
Analýza požiadaviek:Preskúmanie špecifických požiadaviek na upevnenie vrátane rozmerov (M12–M48), typov materiálov a cieľových objemov výroby.
Inžinierstvo a dizajn:Konfigurácia parametrov stroja, vrátane upínacích rozmerov, dĺžky zdvihu a integrácie ohrevu na základe projektových špecifikácií.
Systémová integrácia a simulácia:Dokončenie mechanickej štruktúry, elektrického usporiadania a kompatibility ovládacieho rozhrania s výrobnými systémami.
Výroba a montáž:Budovanie základných komponentov, integrácia servosystémov a vykonávanie interných funkčných testov.
Prevzatie a doručenie v továrni:Vykonávanie skúšobných prevádzk, overovanie kvality a príprava zariadenia na odoslanie a{0}}inštaláciu na mieste.
Kontrola kvality a inšpekcia
Overenie rozmerovej tolerancie:Využitie presných meracích nástrojov na kontrolu rozmerov hlavy, výškových tolerancií a zarovnania so zavedenými priemyselnými normami.
Monitorovanie tepelnej regulácie:Nepretržité sledovanie procesu indukčného ohrevu na zabezpečenie teplotnej stability v rámci špecifikovaných prevádzkových rozsahov.
Kontrola konzistencie tlaku a zdvihu:Pravidelné overovanie výkonu hydraulického razidla, aby sa zachovala rovnomerná sila a zabránilo sa mechanickým odchýlkam.
Funkčné testovanie-pred odoslaním:Vykonávanie prevádzkových skúšobných jázd a funkčných kontrol základných mechanických a elektrických zostáv pred dodaním.
FAQ
Otázka: Aký je typický dodací čas?
Odpoveď: Štandardné dodanie trvá 12 až 16 týždňov, v závislosti od prispôsobenia a harmonogramu výroby.
Otázka: Aké sú potrebné požiadavky na nástroje?
A: Priemyselný zdroj energie, zdroj chladiacej vody pre ohrievač a vedenie stlačeného vzduchu.
Otázka: Ako zvláda variácie surovín?
Odpoveď: Operátori môžu upraviť parametre ohrevu a nastavenia zdvihu prostredníctvom riadiaceho systému.
Otázka: Vyžadujú sa od operátorov špecializované znalosti programovania?
Odpoveď: Nie. Postačuje štandardné prevádzkové školenie s použitím vopred{1}}uložených receptov HMI.
Otázka: Aká preventívna údržba je potrebná?
Odpoveď: Medzi bežné úlohy patrí mazanie vodítok, kontrola upínacích čeľustí, kontrola hladiny tekutín a čistenie senzorov.
Otázka: Môžu miestni technici zvládnuť bežné opravy?
Odpoveď: Áno,-interné tímy môžu vykonávať bežné úpravy pomocou dodanej príručky s podporou vzdialenej diagnostiky.
Populárne Tagy: matica skrutka bývalá automatické zariadenie, Čína matica skrutka bývalá výrobcovia automatických zariadení, dodávatelia, továreň, Skrutka s drážkovanou maticou kovaná za tepla, Skrutka so štvorcovou maticou kovaná za tepla, Skrutka Castle Matica s tvárnením za tepla, skrutka so štvorcovou maticou vyrobená za tepla, skrutka s maticou na dierovanie za tepla, skrutka matice kolesa na horúce dierovanie