Technické špecifikácie
|
Špecifikácia |
160K-3 |
160K-3G |
200K-3 |
200K-3G |
250K-3 |
250K-3G |
315K-3 |
315K-3G |
400K-3 |
400K-3G |
|
Model |
160K-3 |
160K-3G |
200K-3 |
200K-3G |
250K-3 |
250K-3G |
315K-3 |
315K-3G |
400K-3 |
400K-3G |
|
Max. Priemer upnutia (mm) |
55 |
55 |
60 |
60 |
70 |
70 |
85 |
85 |
100 |
100 |
|
Max. Výška upnutia (mm) |
50 |
50 |
60 |
60 |
60 |
60 |
75 |
75 |
80 |
80 |
|
Rýchlosť výroby (ks/min) |
35–45 |
35–45 |
30–40 |
30–40 |
25–35 |
25–35 |
20–30 |
20–30 |
20–30 |
20–30 |
|
Rozsah nastavenia výšky (mm) |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
|
Výška zdvihu lúča počas prevádzky (mm) |
- |
0–120 |
- |
0–120 |
- |
0–120 |
- |
0–120 |
- |
0–120 |
|
Zdvih (mm) |
170 |
170 |
220 |
220 |
250 |
250 |
250 |
250 |
300 |
300 |
|
Rozmery stola D × Š × V (mm) |
700 × 660 × 60 |
700 × 660 × 60 |
800 × 700 × 80 |
800 × 700 × 80 |
800 × 750 × 90 |
800 × 750 × 90 |
800 × 750 × 100 |
800 × 750 × 100 |
1000 × 750 × 110 |
1000 × 750 × 110 |
|
Rozmery spodného stola D × Š × V (mm) |
1300 × 760 × 120 |
1300 × 760 × 120 |
1400 × 750 × 130 |
1400 × 750 × 130 |
1500 × 800 × 140 |
1500 × 800 × 140 |
1500 × 800 × 150 |
1500 × 800 × 150 |
1600 × 900 × 160 |
1600 × 900 × 160 |
|
Výkon servomotora (kW) |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
4.5 |
4.5 |
|
Celkové rozmery manipulátora D × Š × V (mm) |
3300 × 800 × 700 |
3300 × 800 × 700 |
3400 × 800 × 700 |
3400 × 800 × 700 |
3700 × 1000 × 800 |
3700 × 1000 × 800 |
3600 × 1000 × 800 |
3600 × 1000 × 800 |
4200 × 1200 × 1000 |
4200 × 1200 × 1000 |
|
Hmotnosť manipulátora (kg) |
2000 |
2100 |
2500 |
2600 |
2900 |
3000 |
3200 |
3300 |
3700 |
3700 |
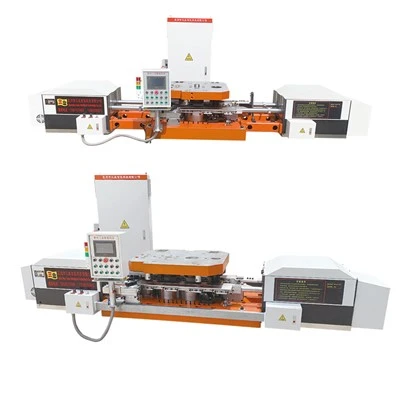
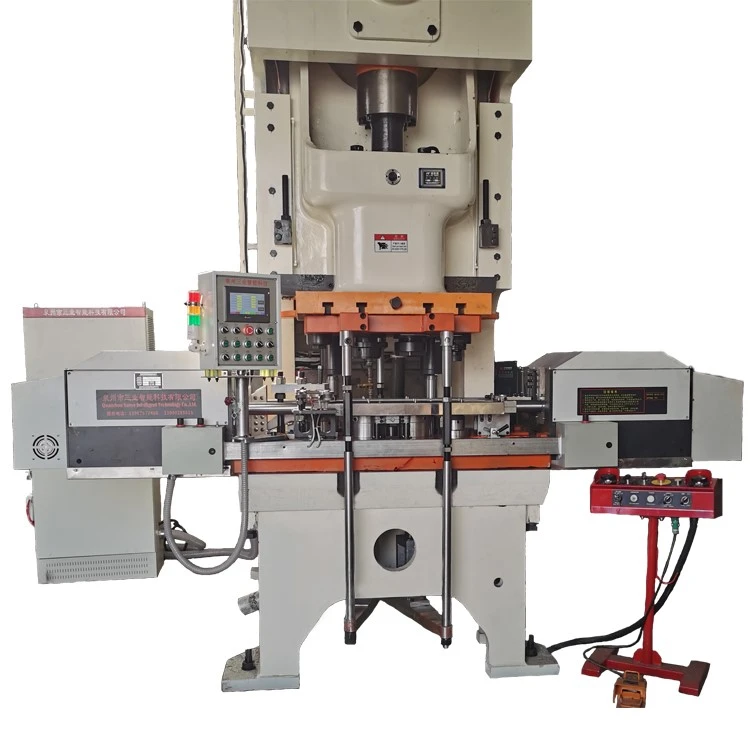
Štruktúra stroja
Jednotka podávania a indukčného ohrevu:Reguluje rýchlosti posuvu polotovaru do sekcie indukčného ohrevu, aby sa materiály pred tvarovaním dostali na cieľovú teplotu kovania.
Formovacia jednotka a matrice:Využíva integrované tvarovacie nástroje namontované na pevných stoloch na tvarovanie vyhrievaných polotovarov do cieľovej geometrie spojovacieho prvku.
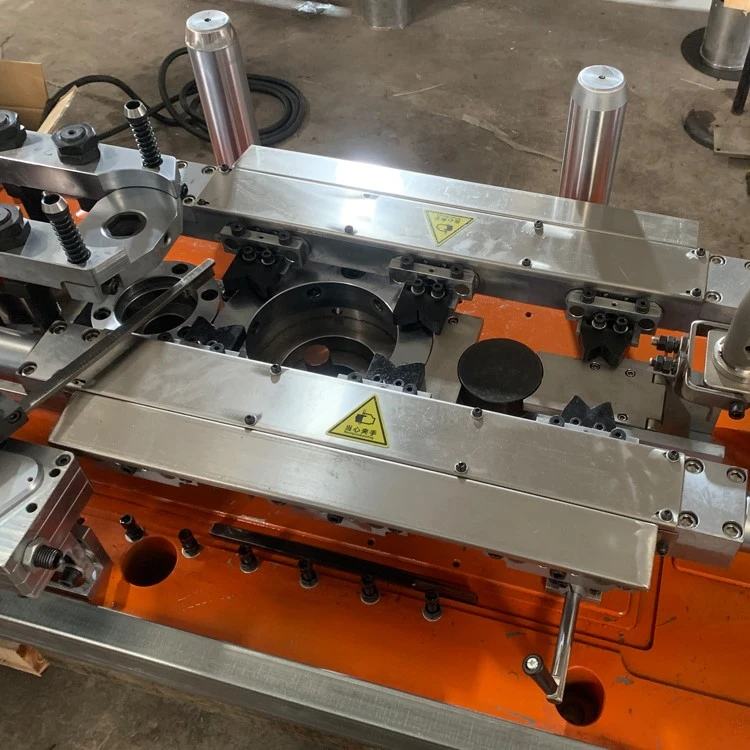
Stoly a štrukturálne základy:Kombinuje horné a spodné stoly a poskytuje montážne platformy a konštrukčnú podporu pre matrice a súvisiace súčasti nástrojov.
Automatizovaný manipulátor a servopohon:Využíva servo{0}}poháňaný prenosový mechanizmus na koordináciu a realizáciu pohybu materiálu medzi ohrievacími a formovacími stanicami.
Centrálny riadiaci systém:Synchronizuje sekvencie podávania, ohrevu, tvarovania a prenosu podľa prednastavených výrobných cyklov.
Horúci bývalý proces
Prázdne kŕmenie:Privádza pripravené kovové polotovary do indukčnej cievky kontrolovanou, stabilnou rýchlosťou.
Indukčný ohrev:Ohrieva polotovary na cieľovú teplotu kovania potrebnú na plastickú deformáciu.
Automatizovaný prevod:Servo-poháňaný manipulátor zoberie zahriaty obrobok a presne ho umiestni do dutiny formy.
Lisovacie kovanie:Lis zatvára matrice, aby tvaroval zahriaty kov do cieľovej geometrie upevňovacieho prvku.
Synchronizácia cyklu:Riadiaci systém spája podávanie, ohrev, prenos a tvarovanie do jedinej súvislej sekvencie.
Aplikácie
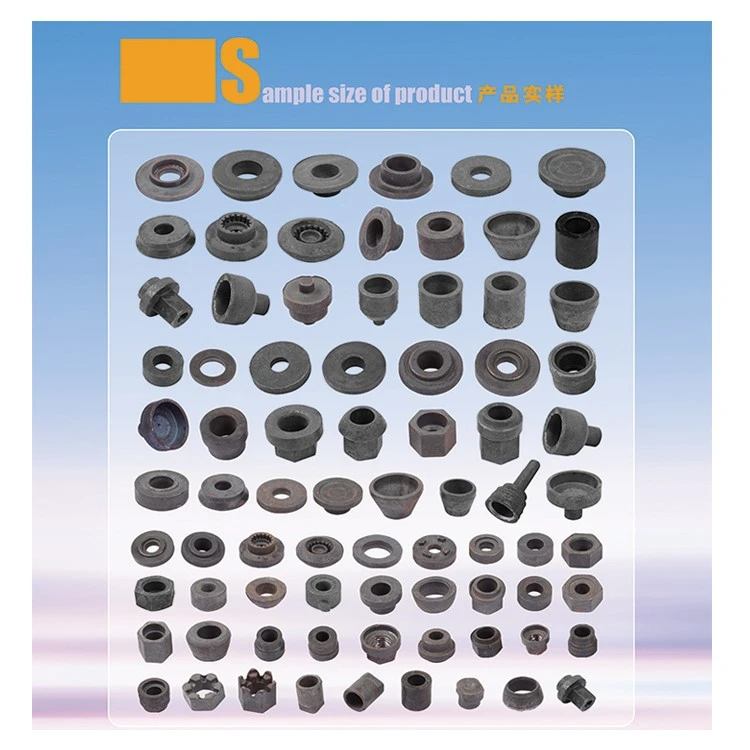
Spojovacie prvky a komponenty kované za tepla- pre automobilovú výrobu.
Veľké-matice, skrutky a upevňovacie prvky pre konštrukcie a oceľové konštrukcie.
Spojovacie prvky a tvarované kovové diely používané v strojoch a priemyselných zariadeniach.
Upevňovacie prvky a komponenty veľkého-priemeru-pre ťažké zariadenia a stroje.
Prispôsobená konfigurácia
Výber stroja:Vyberte vhodný model na základe veľkosti obrobku a výrobných požiadaviek.
Tvarovanie a zahrievanie:Nakonfigurujte tvarovací systém a indukčný ohrev podľa materiálu, rozmerov a geometrie dielu.
Nástroje a matrice:Výroba tvárniacich nástrojov podľa výkresu dielu zákazníka.
Linková integrácia:Nakonfigurujte zariadenie tak, aby fungovalo s existujúcou alebo plánovanou výrobnou linkou zákazníka.
Inštalácia a po{0}}podpora predaja
Nastavenie a uvedenie do prevádzky:Poľní inžinieri sa starajú o fyzické umiestnenie, pripojenie k sieťam a skúšobné prevádzky vo vašom závode.
Odovzdanie operátora:Počas spúšťania sa vykonáva praktické školenie o každodennom spúšťaní, výmene matrice a základnom riešení problémov.
Riešenie technických problémov:K dispozícii je priama vzdialená diagnostika na riešenie chýb linky a pomoc pri ladení procesov.
Dodávka náhradných dielov:Položky kritického opotrebovania a komponenty OEM sú skladované na rýchle odoslanie, aby sa podporila údržba.
FAQ
Otázka: Aké nástroje sú potrebné pred dodaním?
A: Stabilné 3-fázové napájanie, prívod chladiacej vody pre indukčný systém a rozvody stlačeného vzduchu. Vopred sú poskytnuté podrobné úžitkové výkresy.
Otázka: Ako dlho trvá výmena matrice?
Odpoveď: Čas výmeny sa líši v závislosti od veľkosti dielu a zložitosti nástrojov, ale prístupná štruktúra dvojitej{0}}tabuľky umožňuje skúseným operátorom vykonať ho efektívne.
Otázka: Aký je štandardný dodací čas?
Odpoveď: Štandardná výroba a testovanie vo výrobe zvyčajne trvá 8 až 12 týždňov, v závislosti od modelu a vlastných požiadaviek.
Otázka: Aké suroviny dokáže systém spracovať?
Odpoveď: Spracováva rôzne uhlíkové ocele, legované ocele a druhy hliníka bežne používané pri výrobe spojovacích materiálov.
Otázka: Aké základové práce sú potrebné na inštaláciu?
Odpoveď: Plochá, železobetónová podlaha primeranej hrúbky na podporu dynamického zaťaženia a potlačenie vibrácií, s vopred poskytnutými presnými schémami ukotvenia.
Populárne Tagy: matica skrutka horúce bývalé zariadenia, Čína matica skrutka horúce bývalé zariadenia výrobcovia, dodávatelia, továreň, Skrutka s drážkovanou maticou kovaná za tepla, skrutka Castle Matica na výrobu za tepla, skrutka Castle Matica s lisovaním za tepla, skrutka s maticou príruby s horúcou razbou, Stroj na výrobu matíc a skrutiek